Le fardeau énergétique caché du séchage du recyclage des plastiques
Polyretec, une usine Wanplas, a construit des équipements de recyclage du plastique depuis 2010 et a livré plus de 100 projets complets dans plus de 50 pays, avec 24 ingénieurs assurant l'installation et la mise en service dans le monde entier. Dans son expérience dans ce domaine, un poste de dépense a constamment surpris les nouveaux opérateurs : le stade de séchage. Une ligne de recyclage qui lave et réalise des granulés à partir de PET, PP ou PE post-consommation doit éliminer l'eau et l'humidité résiduelle avant l'extrusion, et la puissance thermique et pneumatique requise à cet effet est souvent plus grande que celle que l'opérateur s'attendait à trouver. Pour une usine qui évalue la compétitivité en kWh par kilogramme de granules finis, le séchage n'est plus simplement une ressource technique, mais une variable contrôlable qui influence directement les marges. Cet article explique où s'achète la puissance de séchage, comment la charge se partage selon les étapes, et quelles sont les mesures d'ingénierie et d'exploitation qui permettent de réduire sa consommation sans affecter la qualité des granulés.
La humidité est l'ennemi de l'extrusion stable. Même une petite fractions de pourcentage d'eau contenue dans les flocons de PET provoque une hydrolyse qui réduit la masse molécule, tandis que l'eau qui se retrouve coincée dans le recyclat en PP ou PE se transforme en vapeur à l'intérieur du tambour et crée de la porosité, une dilution et une pression de fusion inconstante. La réponse habituelle est de sur-dryer : faire fonctionner le séchoir à une température et une durée plus élevées que nécessaires «pour être sûr». Cette marge de sécurité est précisément l'endroit où réside l'énergie perdue. L'objectif d'un système de séchage bien conçu n'est pas d'éliminer la dernière trace d'humidité, mais d'atteindre la spécification de humidité exacte requise par le processus en aval, en utilisant le minimum de puissance thermique et électrique. Pour y parvenir, nous devons d'abord comprendre l'anatomie énergétique du séchage, comme elle apparaît dans une ligne de recyclage moderne.
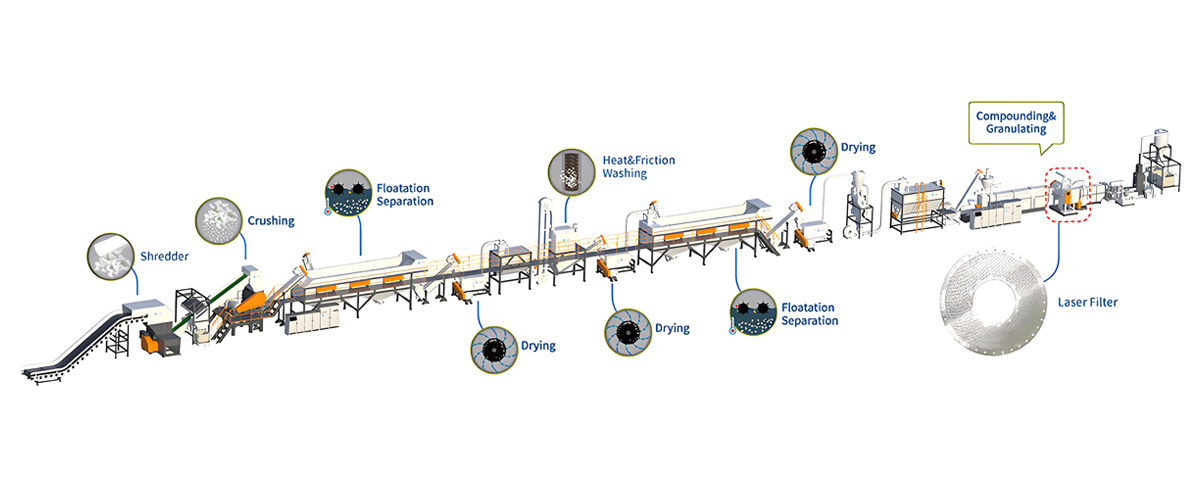
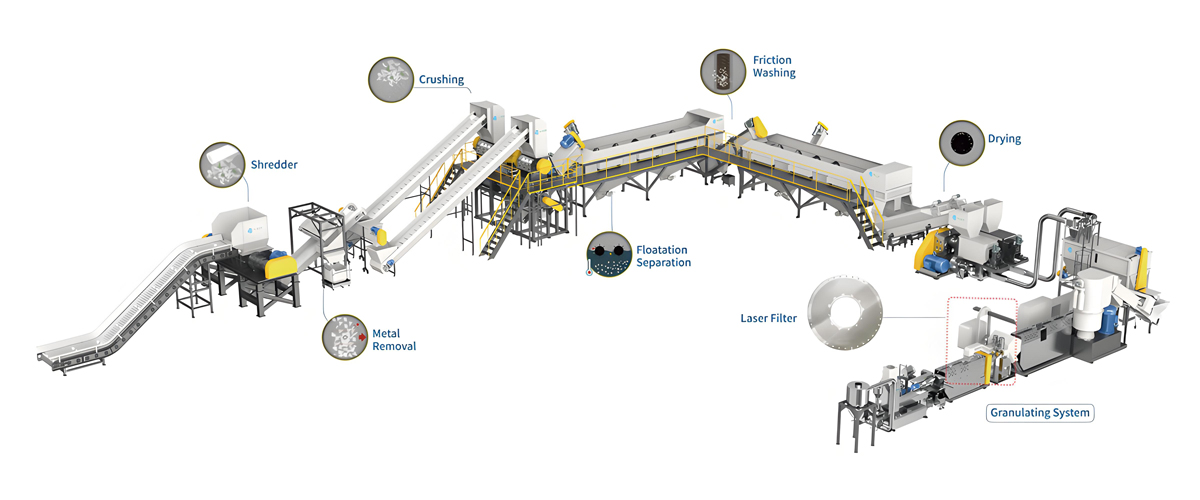
Dans une configuration de laveuse et de compactage Polyretec, le séchage n'est pas une machine unique mais une séquence. Après le broyage et le lavage par friction, les flocons transportent de l'eau de surface, qui est d'abord évacuée par une machine de décolmatage, puis déshumidifiée dans un sècheur à air chaud ou un sécheur à cristallisation, avant d'être conditionnée pour qu'elle entre dans l'extrudeur dans une fenêtre de taux d'humidité strictement défini. Chaque étape possède un autre caractère énergétique. Le décolmatage mécanique est très énergivore, mais le séchage thermique le rend moins cher. L'art de réduire l'énergie totale consiste à expulser autant d'eau mécaniquement que possible avant qu'aucune chaleur ne soit appliquée, car le retrait d'un kilogramme d'eau par un centrifugeur nécessite une fraction de l'énergie nécessaire pour l'évaporer à l'aide d'air chaud. Ce seul principe, appliqué constamment, explique la majeure partie des économies réalisables décrites ci-dessous.
Comment un système de séchage de plastiques consomme de l’énergie ?
Pour gérer l'énergie de séchage, il faut d'abord la mesurer. Dans les opérations de recyclage, l'unité la plus utile est l'énergie spécifique, exprimée en kWh par kilogramme de matière séchée, car cela normalise le débit et permet de comparer une ligne de 500 kg/h avec une ligne de 6000 kg/h. Une autre aide précieuse est la part de l'énergie totale de la ligne que représente le séchage ; cette part varie considérablement en fonction du matériau, du climat et du type de sèche-linge, mais dans les lignes de recyclage de bouteilles PET, le séchage se situe généralement dans la fourchette située entre le bas et le haut du budget thermique global. Le tableau ci-dessous présente un décompte représentatif pour une ligne de recyclage PET, les valeurs étant données dans des plages plutôt que des nombres fixes, car la température ambiante, l'humidité des flocons d'entrée et l'humidité cible modifient le résultat.
| Étape de séchage. | Forme d'énergie | Partie de la charge de séchage. | KWh/kg typique |
|---|---|---|---|
| Elimination de l'eau (centrifuge) | Électrique | Bas à moyen | 0,01 à 0,03 |
| Séchage à air chaud | Système de séchage thermique + système électrique | De taille moyenne à haute | 0,06 à 0,14 |
| Cristalisation (PET) | Système de séchage thermique | Moyen | 0,04 à 0,09 |
| Manipulation de l'air et ventilateurs | Électrique | Bas à moyen | 0,02 à 0,05 |
| Régénération du déshydrateur | Système de séchage thermique | De taille moyenne à haute | 0,05 à 0,11 |
Le bilan est clair. Les étapes thermiques prévalent et, à leur sein, le cycle de régénération du déshydrateur d'un sècheur déshumidifiant est le plus coûteux, car il impose de cuire périodiquement l'agent de séchage pour éliminer l'humidité absorbée. La séchage par air chaud des flocs non cristallisés s'ensuit. Par contre, le déhumidage mécanique est peu coûteux et doit être maximisé. Les opérateurs qui regardent uniquement le compteur d'électricité manquent le coût global de l'énergie, d'où la limitation des Programmes de réduction d'énergie à la performance des moteurs uniquement, tout en ignorant les réglages de température des sècheurs. Un tel programme doit s'attacher à la fois aux aspects électrique et thermique du processus.
Le climat compte plus que ce que de nombreux opérateurs ne réalisent. Dans les régions côtières humides, le point de rosée de l'air entrant est élevé, ce qui oblige le déshumidificateur à travailler plus dur et la régénération à être exécutée plus souvent. Dans les climats sec, à l'intérieur des terres, le même dessiccateur chiffre moins souvent et la consommation spécifique chute. Ce n'est pas une excuse pour accepter une consommation élevée ; c'est une raison de dimensionner et de contrôler le dessiccateur selon les conditions propres au site concerné plutôt qu'en fonction du pire scénario possible. Un dessiccateur paramétré pour une usine située dans une région tropicale, installé dans une autre aride, gaspillera de l'énergie de régénération à chaque cycle. Polyretec configure des sections de séchage pour chaque lieu de l'installation, ce qui est une des raisons pour lesquelles une ligne spécifiée pour un site de lavage de pellicules au Mexique diffère d'une autre construite pour une usine de PET en Orient.
Stratégies de base pour réduire l'énergie de séchage
Les mesures ci-dessous sont rangées par impact et par difficulté de mise en œuvre. L'impact est évalué comme faible, modéré, élevé ou très élevé ; la difficulté suit la même échelle. Cette évaluation aide le directeur d'atelier à successiblement remédier aux problèmes, en commençant par les améliorations les plus importantes et les plus faciles à mettre en œuvre. Ces étapes ne nécessitent pas de compromettre la spécification de la teneur en humidité ; il s'agit de respecter cette spécification avec un apport moindre, et non de faire des économies en matière de qualité.
| Mesurer | Impact de l'énergie | Difficulté. | Avantage financier typique |
|---|---|---|---|
| maximiser le décalage mécanique | Élevé | Faible | 10 % à 20 % |
| Récupération de chaleur dans un circuit à boucle fermée | Très élevé | Moyen | De 15 % à 30 % |
| Remis en état de l'isolation des cuves et des conduits de séchage. | Moyen | Faible | De 5 à 12 % |
| Recyclage du déshydrateur en fonction de la demande | Élevé | Moyen | 10 % à 18 % |
| Ventilateurs et pompes à vitesse variable. | Moyen | Faible | De 5 à 10 % |
| Optimiser le dimensionnement et le contrôle de rétroaction en fonction de l'humidité. | Élevé | Moyen | 8 % à 15 % |
Le décrassage mécanique est le levier le moins coûteux et devrait toujours être activé en premier. Une machine de décrassage à haut rendement peut réduire l'humidité de surface à un niveau inférieur à 10 % avant que le séchage thermique ne commence, ce qui réduit considérablement la charge d'évaporation. Le deuxième levier, la récupération énergétique en boucle fermée, est le plus puissant : l'air chaud et humide des échappements du séchoir est envoyé à travers un échangeur de chaleur qui préchauffe l'air entrant dans le processus, de façon à ce que le chauffage ne doive pas augmenter la température à chaque cycle. Dans les systèmes bien conçus, cette technique permet de récupérer une part moyenne à élevée de la charge thermique et est l'une des caractéristiques que Polyretec intègre dans ses nouvelles sections de séchage. L'isolation est le troisième levier, certes moins prestigieux, mais relativement peu coûteux : une trémie et un conduit non isolés absorbent la chaleur de l'installation et, en la captant à l'aide d'une simple couverture, on peut améliorer l'efficacité et le retour sur investissement de presque toute usine.
La régénération du déshydrateur est un cas où le contrôle intelligent paye. Les déshydrateurs conventionnels régénèrent selon un timer fixe, quel que soit le taux d'humidité que le lit absorbe réellement, ce qui signifie que lorsque le lit est partiellement chargé, il est entièrement cuit selon le planning. La régénération basée sur la demande mesure le point de rosée de l'air sortant et déclenche uniquement un cycle de cuisson lorsque le déshydrateur est proche de la saturation. Cela permet d’ignorer un grand nombre de cycles inutiles par jour, réduisant ainsi l’énergie utilisée pour la régénération de manière significative, sans aucune perte de qualité du résin séché. Lorsqu’on y associe des ventilateurs à vitesse variable, le débit d’air suit la charge réelle du matériau plutôt que de fonctionner à pleine puissance pendant les périodes à faible rendement. Ensemble, ces commandes transforment le déshydrateur d’un appareil simple à l’off/on en un sous-système réactif qui consomme uniquement ce dont le processus a besoin.
La taille optimale est un traitement préventif. Nombre de systèmes sont spécifiés avec une capacité de séchoir pour une humidité estivale maximale et une capacité maximale, puis fonctionnent à moitié de charge pendant la plupart de l'année, dépensant ainsi de l'énergie inutile à chaque cycle. Le contrôle de la rétroaction de l'humidité boucle le processus : un capteur d'humidité in-line à l'extrémité du séchoir ajuste la température et la durée de séchage pour que le matériau soit livré à la spécification demandée et ne soit pas plus sec. Un séchage excessif est une pure perte, et il dégrade également les résines sensibles à la chaleur. La philosophie de contrôle de Polyretec, héritée de la technologie de procédés autrichienne et adaptée à travers l'expérience de fabrication chinoise, traite le séchage comme une étape contrôlée du processus, avec des paramètres réglés et une rétroaction, plutôt que comme une routine fixe, qui constitue la base de toutes les économies ci-dessus.
Une façon pratique pour débuter consiste à réaliser un audit énergétique de l'aspirateur existant pendant une semaine, en enregistrant les kWh par kilogramme ainsi que l'humidité de sortie et la humidité ambiante. Ce petit ensemble de données révèle presque toujours une opportunité à faible coût, telle que le réglage de seuil laissé au-dessus des spécifications ou un programmable de régénération plus court que ce dont le séchoir a besoin. L'application de ces constatations avant tout investissement en capital permet généralement de récupérer de 5 % à 12 % de l'énergie de séchage à un coût négligeable, et développe l'habitude de mesure qui permet de maintenir les améliorations ultérieures à grande échelle. Polyretec recommande cet audit comme première étape de tout projet d'optimisation du séchage, car il transforme un coût invisible en un nombre que l'établissement peut gérer et améliorer.
Modules polyretec d'équipement pour un débit d'essorage rigide de 5000 kg/h
À l'approche de la phase d'achat, la question se pose de savoir quelle machine mise en œuvre ces concepts sur le site de production. Polyretec répond en présentant deux familles de produits clés ainsi qu'une gamme auxiliaire concentrée, tous conçus pour minimiser la charge de séchage dès la phase de conception et non pas pour la corriger après l'installation.
Ligne de lavage de bouteilles en PET de qualité alimentaire
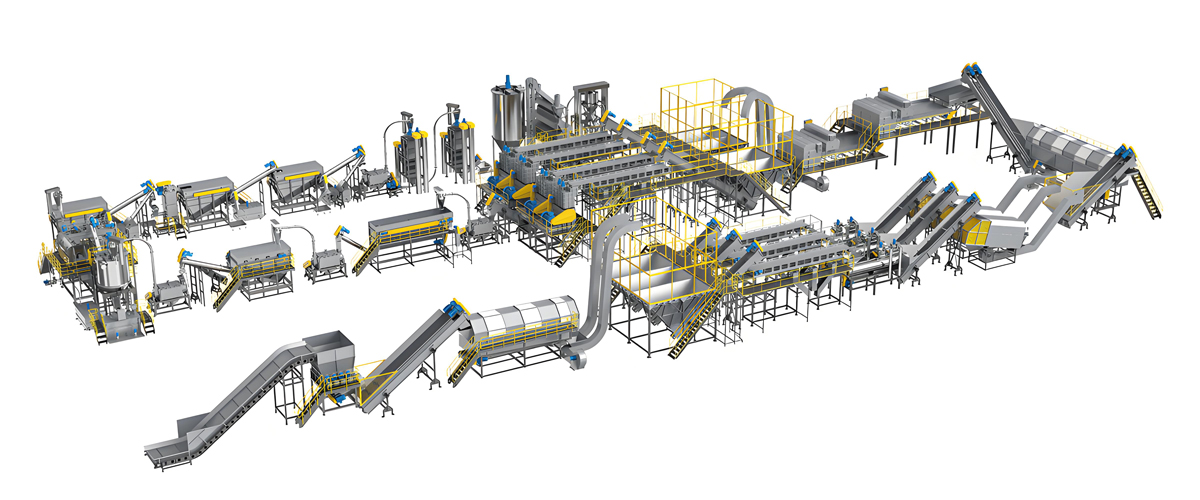
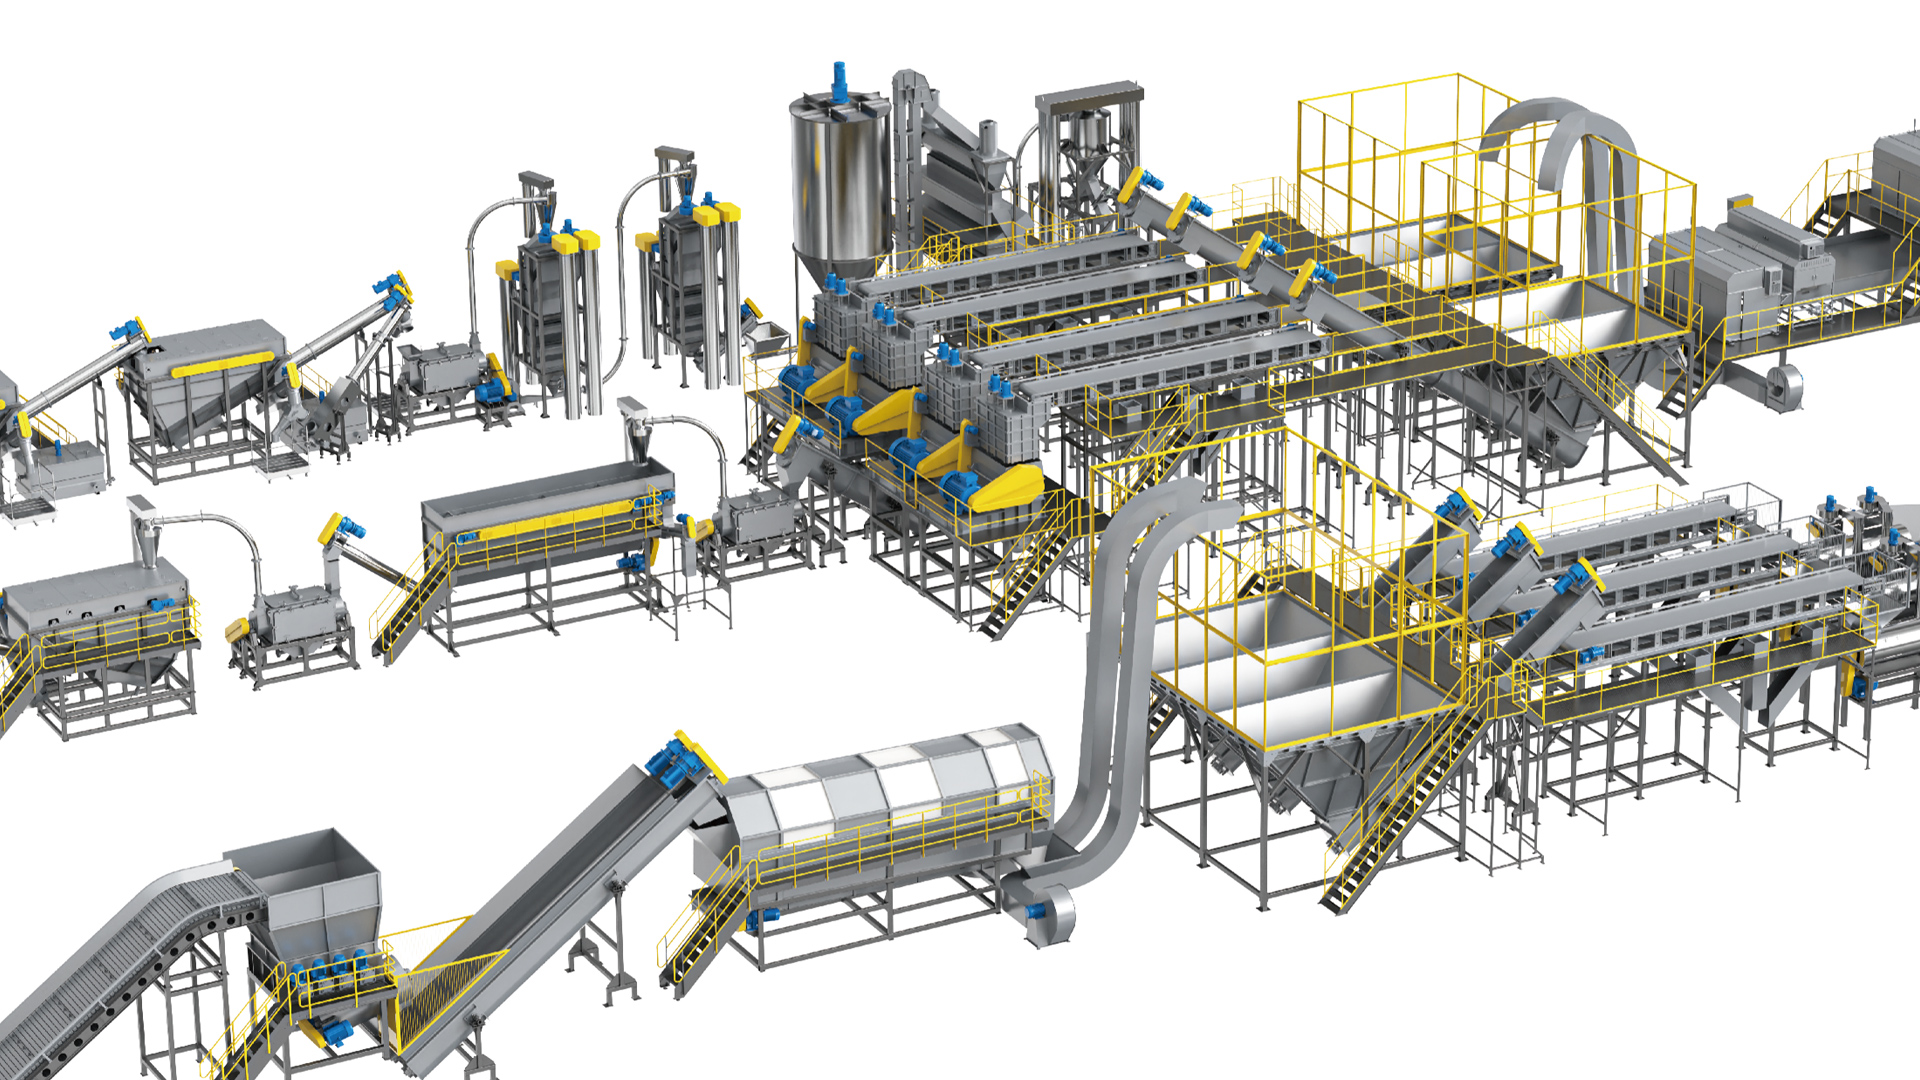
La ligne de lave à bacs PET de qualité alimentaire peut traiter de 500 kg/h à 6000 kg/h et est conçue pour différents types de copeaux, la section de séchage étant traitée comme un sous-système intégré plutôt qu'un complément. Le broyage, le lavage par friction, le rinçage par flottation et l'essorage sont séquencés de manière à ce que lorsque les copeaux parviennent au séchoir thermique, ils portent une quantité d'eau de surface minimale, ce qui est la raison principale pour laquelle cette ligne maintient l'énergie spécifique dans la bande moyenne et non dans la bande haute. La ligne est configurée en fonction du projet et l'équipe de process de Polyretec établit les paramètres de séchage en fonction de l'humidité réelle d'entrée et du type de copeaux cible.
| Gamme du modèle | Sortie. | Étape de séchage. | Fréquence de fonctionnement. |
|---|---|---|---|
| PTW 500 à PTW 1500 | 500 à 1500 kg/h | Elimination de l'eau + séchage par air chaud | Moyen |
| PTW 2000 à PTW 3000 | 2000 à 3000 kg/h | Débruiser + Crystallisation | De taille moyenne à haute |
| PTW 4000 à PTW 6000 | 4000 à 6000 kg/h | Train complet de séchage. | Élevé |
Ligne de broyage de nouvelle génération
La nouvelle ligne de granulation est conçue pour les films LDPE à paroi fine et les granulats de PE ou de PP à paroi épaisse, avec une construction robuste visant à offrir des performances maximales sur les déchets post-consommation. Cet aspect est crucial pour la présente discussion, car la ligne est conçue pour accepter des matériaux provenant de la ligne de lavage dans une fenêtre de humidité adaptée, afin que l'extrudeur ne doive pas compenser la charge humide par une température accrue de la masse fondue et une consommation d'énergie supplémentaire. En maintenant strictes les spécifications de séchage en amont, la ligne de granulation fonctionne à une température uniforme du cylindre, ce qui permet de protéger efficacement le rendement énergétique et la masse moléculaire du granulé fini.
| Caractéristiques | Spécification | Avantages |
|---|---|---|
| Tolérance à l'humidité de l'alimentation. | Fenêtre étroite | Température stable du cylindre |
| Construction | Solide : | Meilleure durée de vie. |
| La dimension du matériau. | Film LDPE, regriffage de PE/PP | Concentration sur les déchets post-consommation |
| Intégration | Avec ligne de lavage | Réduire l'énergie totale. |
Dépressurisation et sécheur à cristallisation
En tant qu'équipements auxiliaires spécialement conçus, Polyretec fournit des machines de décalcification et des sécheurs à cristallisation qui améliorent l'efficacité du recyclage, la qualité et la fluidité du processus. La machine de décalcification constitue la première et la moins coûteuse défense contre l'humidité, alors que le sécheur à cristallisation prépare les flocons de PET de façon à ce qu'ils ne s'agglomèrent pas durant la phase de séchage par chauffage. Ces deux équipements sont proposés dans des configurations adaptées à la ligne d'origine, ce qui représente la façon la plus pragmatique d'appliquer le principe de taille au format voulu.
| Équipement | Fonction | Rôle de l'énergie |
|---|---|---|
| Machine de délassage | Éloigner l'eau de surface | Faible coût, grande valeur |
| sécheur de cristallisation | Pré-traitement du PET | Permet un séchage stable. |
| Séchoir à air chaud | Éviter l'accumulation d'humidité. | Contrôlée par le retour d'information |
Industries d'application servies
Les équipements Polyretec prennent en charge deux domaines d'application importants qui correspondent directement aux modèles d'affaires des clients. Le premier porte sur la production de produits plastiques, dans lequel les déchets plastiques sont convertis en granules ou en blocs réutilisables pour de nouveaux produits ; ici, une alimentation à faible teneur en humidité fiable détermine si la pellet recyclé répond aux spécifications pour les films, les tubes ou les pièces moulées. Le second concerne l'utilisation de ressources renouvelables, où l'objectif est de réduire la dépendance vis-à-vis des ressources plastiques primaires en fermant la boucle du matériau. Dans les deux cas, le système de séchage est le gardien de la qualité, et un séchoir à énergie optimisée préserve les marges sans pour autant affaiblir ce gardien.
Dans ces applications, les matériaux diffèrent et la recette de séchage en est différente. Les flocons de bouteilles en PET nécessitent une cristallisation avant le séchage thermique pour éviter leur agglutination et ils sont sensibles à un séchage excessif, ce qui accélère la formation de l'acétaldéhyde. Les feuilles en PP et PE et la regrind sont non hygroscopiques, mais elles arrivent trempées à cause du lavage, de sorte que le principal avantage réside dans le déembouteillage mécanique plus un court passage d'air chaud. Une installation traitant des flux post-consommateurs mixtes tire donc le meilleur parti d'un train de séchage flexible avec des points de réglage spécifiques pour chaque matériau, c'est exactement ce que propose Polyretec lors de l'étude d'un projet.
Adapter le bon système à votre matériau
Le choix d'une configuration de séchage devrait commencer par le matériau et le débit requis, et non par un catalogue. Le tableau ci-dessous relie les scénarios de recyclage les plus courants à la configuration Polyretec qui minimise la consommation d'énergie tout en répondant aux exigences de qualité. Il constitue un point de départ ; la taille finale dépend de la humidité d'entrée, du climat local et de la qualité de granulations cible, facteurs que Polyretec évalue lors de l'ingénierie du projet.
| Matériau / Taux de passage | Besoin en humidité | Configuration Polyretec recommandée |
|---|---|---|
| Bouteilles en PET, 500 à 1500 kg/h | Bas à moyen | Ligne de lavage de PET de classe alimentaire, PTW 500 à 1500 |
| Bouteilles en PET, 2000 à 6000 kg/h | De taille moyenne à haute | Ligne de lavage en PET de qualité alimentaire, PTW 2000 à 6000 avec cristalliseur |
| Film LDPE, post-consommation | Très fortes quantités d'eau de surface | Machine de déchargement plus ligne de pelletisation de nouvelle génération |
| Recyclage en PP/PE, avec parois épaisses | L'eau superficielle moyenne | Ligne de valorisation de nouvelle génération avec séchage intégré |
| Mixtes fluides, souples | VariaBle. | Train complet de séchage avec commande de régulation en feedback. |
Dimensionner le sècheur pour éviter les gaspillages cachés
La plupart des pertes d'énergie dues au séchage sont définies au stade des spécifications plutôt que causées par une mauvaise exploitation ultérieure. Une ligne dimensionnée pour la pire semaine de l'année, le mois le plus humide et la capacité de production la plus élevée fonctionnera en excédent pour les cinquante semaines restantes, et un séchoir surdimensionné régénère et chauffe contre une capacité qu'il utilise rarement. La solution alternative, respectueuse de la discipline, est de dimensionner pour le cas typique et d'accepter que les conditions extrêmes soient satisfaites par une augmentation temporaire du taux de rendement documenté plutôt que par une machine définitivement surdimensionnée. Cette seule décision réduit la consommation énergétique spécifique et rend les économies ultérieures plus faciles à réaliser.
La taille spécifique au matériau est tout aussi importante. Une usine qui traite principalement des films LDPE avec de temps à autre du PET ne devrait pas disposer d'une chaîne de cristallisation et de déshumidification entièrement dimensionnée pour un processus continu de PET, car cette capacité reste inutilisée et consomme de l'énergie de réserve la plupart du temps. Polyretec configure la chaîne de séchage en fonction du matériau dominant et ajoute le cristallisateur ou le déshumidificateur comme module adapté, de taille et de capacité pour la tâche spécifique, ce qui permet de garder les coûts d'acquisition et d'exploitation dans la bande moyenne. L'objectif est de disposer d'une ligne correctement dimensionnée pour ce dont elle s'occupe la plupart du temps, avec la souplesse nécessaire pour gérer le reste, et non de disposer d'un appareil de maximum de performances qui consomme de l'énergie lors d'une journée typique.
Services et assistance
L'optimisation de l'énergie ne s'arrête pas à l'expédition. Polyretec considère les performances de séchage comme un paramètre de mise en service, vérifié avant le départ de la ligne de l'usine etsupporté par la suite. Chaque projet comprend des essais avant l'expédition, une installation et une mise en service sur site par des ingénieurs, une formation des opérateurs et une surveillance à distance permettant à l'équipe de support de vérifier les données de processus et d'identifier un comportement anormal du séchoir avant qu'il ne soit perdu. La politique de groupe Wanplas qui prévoit 500 USD de pièces gratuites chaque année s'applique, ainsi que le remplacement gratuit des pièces endommagées pendant la garantie et une politique d'usine ouverte accréditant les visites des clients pour observer les équipements en fonctionnement. Pour les installations planifiant une mise à niveau de la séchage, les ingénieurs de Polyretec peuvent examiner la ligne existante, identifier les principales pertes d'énergie et proposer un retrofit échelonné qui s'amortira sans perturber la production.
Pratiques opérationnelles garantissant les économies
La conception des équipements permet d’atteindre une fois les gains escomptés ; l’exploitation disciplinée en assure la maintenir. La raison la plus courante pour laquelle une mise à niveau du séchage perd son efficacité au bout d’un an est la détérioration : des points de réglage sont retardés après un seul lot non conforme, les timers sont raccourcis « par sécurité » et l’isolation réparée lors de la mise en service est laissée ouverte après la maintenance. Le rapport de mise en service de Polyretec comprend la recette de séchage validée pour chaque matériau et la formation des opérateurs est basée sur la protection de cette recette, et non sur la nécessité d’improviser. Une usine qui enregistre quotidiennement l’humidité à la sortie du séchoir et la réexamine tous les semaines peut déceler la dérive à un stade précoce, avant qu’elle ait des conséquences néfastes sur la facture d’énergie et la qualité du produit.
La maintenance est le second pilier. Le lit déshydratant perd de capacité lorsque la poussière et les fines s'accumulent, ce qui oblige une régénération plus fréquente et augmente la consommation d'énergie spécifique ; un changement ou un nettoyage des lits par programme permet de retrouver les économies de moyenne à haute exigence que la régénération basée sur la demande offrait. Les fuites dans les conduits font échapper l'air conditionné et introduisent de l'air ambiant humide, entraînant une hausse silencieuse de la charge thermique et électrique. L'usure des roulements de la machine de déchargement diminue l'efficacité de la séparation, ce qui conduit à une plus grande quantité d'eau dans le sécheur thermique. Ces pannes ne sont pas catastrophiques, c'est pourquoi elles restent inaperçues. Un simple questionnaire mensuel portant sur l'état du lit déshydratant, l'intégrité des conduites et les performances de la machine de déchargement permet de protéger tout le programme énergétique à un coût de maintenance faible.
La mesure ferme le cycle. Un système de séchage sans compteur est une estimation, et une estimation conduit à une consommation excessive. Dans le cas de Polyretec, la surveillance à distance enregistre les données du processus afin que l'équipe de support puisse voir si une ligne fonctionne dans la plage d'énergie qui lui a été prévue ou si elle se dégrade lentement, et peut fournir des conseils avant que le client ne le remarque. Pour les usines qui construisent un système de gestion de l'énergie, le convoyeur de séchage doit rapporter les kWh par kilogramme de produit séché en tant que KPI standard, à l'encontre de l'humidité ambiante et de la humideur d'entrée afin de distinguer la variation saisonnière normale d'un défaut réel. Lorsque ce nombre est visible et contrôlé, les économies cessent d'être un projet ponctuel et deviennent une discipline d'exploitation permanente.
Questions fréquemment posées
Pourquoi le PET nécessite-t-il la cristallisation avant le broyage ?
Les flocons de PET amorphes adhèrent et s'agglomèrent lors du chauffage, ce qui bloque le flux d'air dans le séchoir et détruit la charge. La cristallisation porte d'abord le flocon à une température à laquelle sa structure se stabilise, ce qui permet le séchage thermique avec un matériau qui circule librement et une transmission thermique uniforme. En sautant cette étape, il faut des températures plus élevées et une plus longue durée de séjour, ce qui augmente la consommation d'énergie et expose les lots à des risques de perte de qualité.
Quelle est la consommation énergétique type d'un système de séchage de plastique ?
L'énergie spécifique varie généralement entre 0,10 et 0,30 kWh/kg de matériau séché pour une ligne de recyclage PET, en fonction de l'humidité d'entrée, du climat et du type de sécheur. Le déshydratage mécanique permet d'atteindre l'extrême inférieure de cette plage, alors qu'un sécheur à air chaud non récurrent se situe à l'extrême supérieure. La seule façon de fixer un objectif réaliste est de mesurer votre propre ligne.
Un séchoir déhumidifiant consomme-t-il moins d'énergie qu'un séchoir à air chaud ?
Pour les résines hygroscopiques, le séchoir déhumidifiant est plus efficace car il sèche avec de l'air très sec à une température moins élevée plutôt que d'envoyer des jets d'air ambiant chaud, ce qui protège également les matériaux sensibles à la chaleur. Pour les copeaux humides non hygroscopiques, le plus grand avantage réside dans le déshydratage mécanique, suivi d'un court passage d'air chaud. Le choix optimal dépend de la résine, et non d'une règle générale.
Combien la récupération de chaleur peut réduire la consommation d'énergie de séchage ?
Un échangeur thermodynamique fermé bien conçu, qui préchauffe l'air entrant grâce à la chaleur d'évacuation, permet généralement de réduire l'énergie pour le séchage thermique de 15 % à 30 %. Le chiffre exact dépend de la différence de température et de l'équilibre d'écoulement de l'air, mais c'est constamment la principale économie de la chaleur disponible sur une ligne existante et c'est une caractéristique standard sur les sections de séchage les plus récentes de Polyretec.
Quelle ligne Polyretec convient à un atelier de valorisation ?
Un atelier produisant 500 à 1500 kg/h de bouteilles PET correspond à la ligne de lavage PTW 500 à 1500 pour films alimentaires, dotée d'une étape de déshydratation suivie de séchage à l'air chaud, qui maintient les coûts d'investissement et d'exploitation dans la gamme moyenne. Pour les ateliers spécialisés dans la production de films, un déshydrateur associé à la nouvelle ligne de granulage constitue le point de départ compact.
Peut-on compenser l'énergie de séchage par la chaleur résiduelle de l'extrusion ?
Oui, dans de nombreux layouts, les zones de refroidissement de l'extrudeur et du baril rejettent la chaleur qui peut préchauffer l'air entrant du séchoir ou la ligne de lavage, réduisant l'énergie nette du site, même si le compteur du séchoir ne change pas. Il s'agit d'une question d'intégration à l'échelle du site que Polyretec évalue lors de l'ingénierie du projet, et non une affirmation fixe.
Comment éviter le sur-séchage et la perte d'énergie ?
Installez un détecteur d'humidité à la sortie du séchoir et fermez la boucle de contrôle afin que la température et le temps de séchage suivent les besoins réels au lieu d'un programmateur fixe. Le sur-séchage consomme de 5 % à 15 % de l'énergie du séchoir sur la plupart des lignes et peut également dégrader les résines sensibles, il est donc extrêmement important que le contrôle par feedback soit rapide et rémunérateur en protégeant en même temps la qualité.
Quel soutien Polyretec assure-t-elle pour les mises à niveau du séchoir ?
Polyretec propose des tests avant expédition, une mise en service sur site, une formation d'opérateurs et une surveillance à distance de la performance du séchoir, ainsi que la politique du groupe Wanplas d'offrir 500 USD de pièces gratuites chaque année et un remplacement garanti. Les ingénieurs peuvent également examiner une ligne existante et proposer une mise à niveau progressive en ciblant d'abord les plus grosses fuites d'énergie.
Obtenir une configuration de séchage adaptée à votre usine
Si votre ligne de recyclage consomme plus d'énergie pour le séchage que ce qui est autorisé par votre marge, la prochaine étape est une configuration spécifique adaptée à votre matière, votre débit et votre climat local. Polyretec, une usine Wanplas, vous invite à nous communiquer le type de matière, les objectifs de production, ainsi que la teneur en humidité à l'entrée afin que notre équipe de conception puisse vous proposer une ligne de lavage et de séchage avec le bon équilibre de déshydratation mécanique, de cristallisation et de séchage thermique à commande fonctionnelle. Vous êtes les bienvenus dans l'usine pour voir une ligne fonctionner, examiner la zone de séchage en personne et organiser un essai avec votre matériel d'entrée avant de prendre une décision. Un système de séchage dimensionné et contrôlé selon les spécifications fait la différence entre l'énergie considérée comme un coût et l'énergie gérée comme une variable.