La carga energética oculta del secado en el reciclado de plástico
Polyretec, una fábrica de Wanplas, ha construido equipos para el reciclaje de plástico desde 2010 y ha entregado más de 100 proyectos completos en más de 50 países, con 24 ingenieros que apoyan la instalación y la puesta en marcha en todo el mundo. En esa experiencia en el campo, un centro de costos siempre sorprende a los nuevos operadores: la etapa de secado. Una línea de reciclado que lava y pelletiza PET, PP o PE postconsumición debe eliminar el agua y la humedad residual antes de la extrusión, y la potencia térmica y neumática necesaria para lograrlo a menudo es mayor a la que el operador esperaba. Para una planta que mide la competitividad en kWh por kilogramo de pellet terminado, el secado ya no es una actividad de fondo; es una variable controlable que afecta directamente al margen. Este artículo explica dónde se consume la potencia de secado, cómo se distribuye la carga por etapas y qué medidas de ingeniería y operativas realmente reducen el número sin dañar la calidad del pellet.
La humedad es el enemigo de la extrusión estable. Incluso una fracción porcentual de agua en los granulados de PET provoca hidrolisis que reduce el peso molecular, mientras que el agua atrapada en el relleno de PP o PE se convierte en vapor al interior del cilindro y crea porosidad, expansión y una presión de fusión incoherente. La respuesta estándar es secar en exceso: poner el secador a temperaturas más altas y durante más tiempo de lo necesario, “sólo por precaución”. Ese margen de seguridad es precisamente donde vive la energía perdida. El objetivo de un sistema de secado bien diseñado no es eliminar la última traza de humedad a cualquier precio, sino alcanzar la especificación exacta de humedad que requiere el proceso downstream, utilizando la mínima entrada térmica y eléctrica. Para llegar a este objetivo, primero debemos comprender la anatomía energética del secado tal como aparece en una línea de reciclaje moderna.
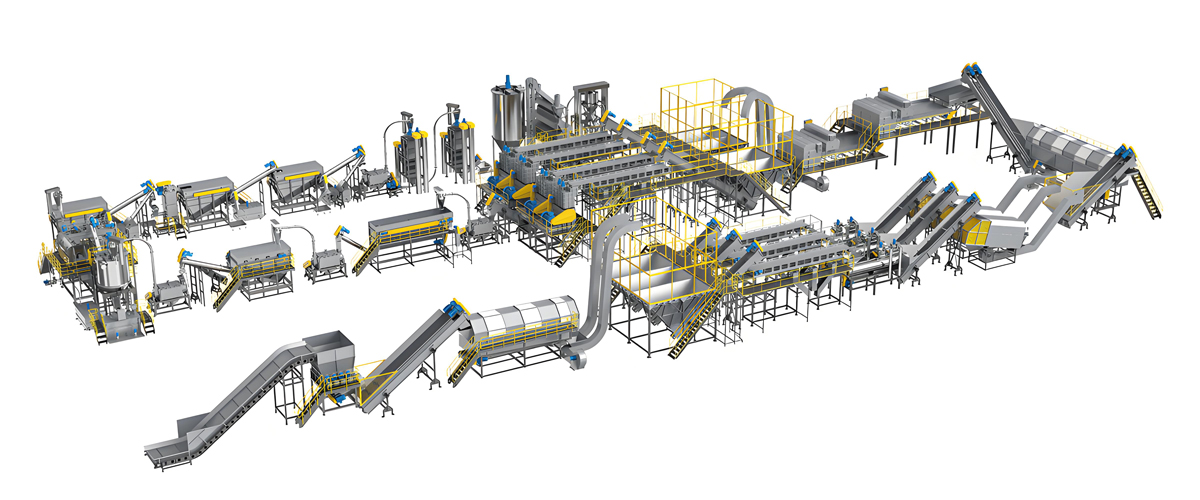
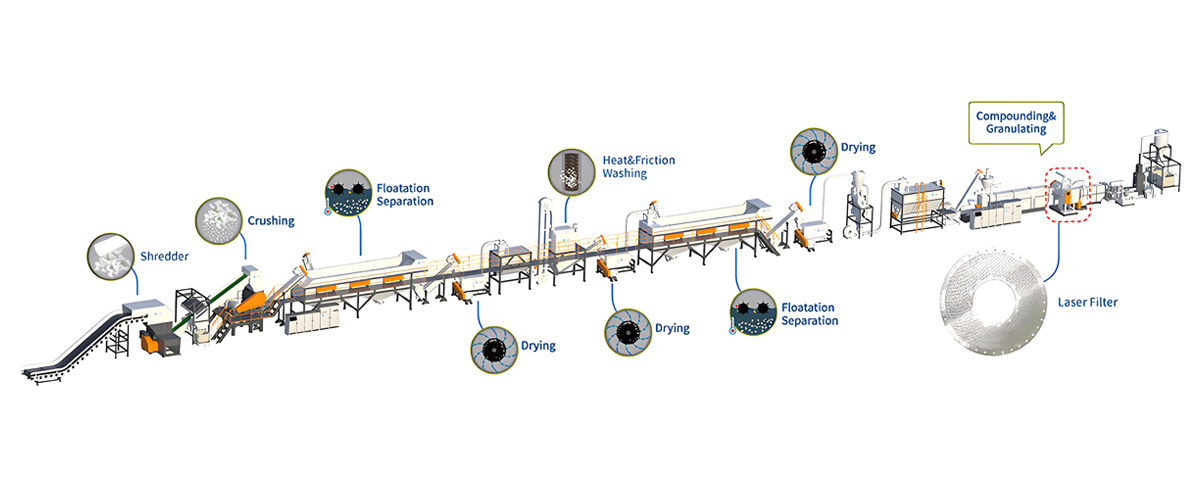
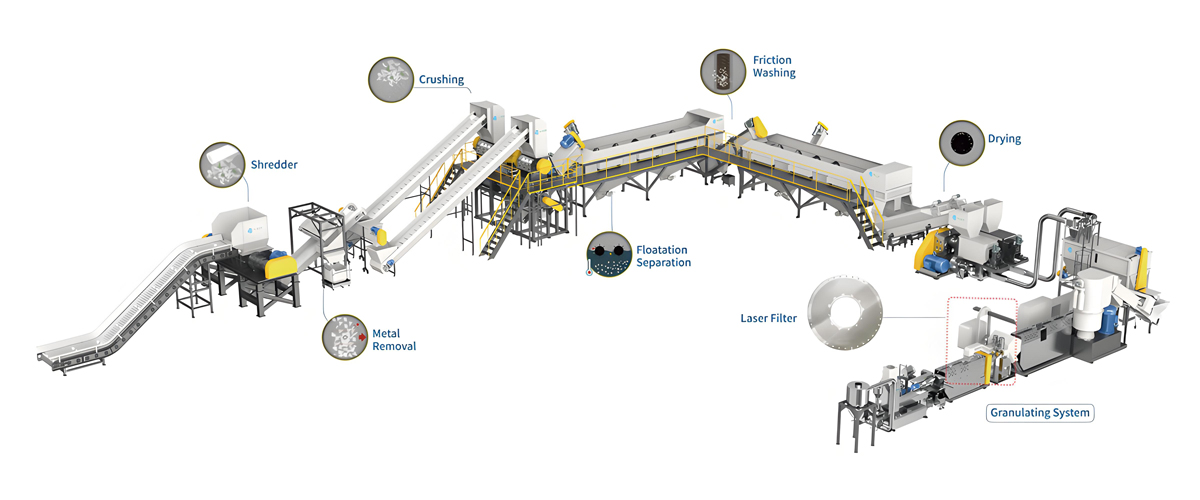
En una configuración de lavado y pelletizado de Polyretec, el secado no es una sola máquina, sino una secuencia. Después del triturado y el lavado por fricción, las escamas transportan agua de superficie que primero se elimina mediante una máquina de deshidratación y luego se desprende de la humedad ligada en un secador de aire caliente o de cristalización, y finalmente se acondiciona para que el material ingrese al extrusor dentro de un intervalo de humedad ajustado. Cada paso tiene un carácter energético diferente. La deshidratación mecánica es muy consumidora de energía eléctrica, pero barata en términos térmicos; el secado térmico tiene el perfil inverso. El arte de reducir el consumo total de energía consiste en eliminar tanta agua mecánicamente cuanto sea posible antes de aplicar calor, ya que eliminar un kilogramo de agua con una centrifugadora cuesta una fracción de la energía necesaria para evaporarla con aire caliente. Este principio único, aplicado de forma coherente, explica la mayoría de los ahorros posibles expuestos a continuación.
¿Cómo consume energía un sistema de secado de plástico?
Para gestionar la energía de secado, primero es necesario medirla. En las operaciones de reciclaje, la unidad más útil es la energía específica, expresada en kWh por kilogramo de material seco, porque normaliza el caudal y permite comparar una línea de 500 kg/h con una línea de 6000 kg/h. Una segunda lente útil es la parte de la energía total de la línea que representa el secado; varía considerablemente según el material, el clima y el tipo de secadora, pero en las líneas de transformación de botellas PET a pellets, el secado suele estar en el intervalo de bajo a alto dentro del presupuesto térmico general. El siguiente cuadro muestra un desglose representativo para una línea de reciclaje PET, con valores que se indican en intervalos en lugar de números fijos porque la humedad ambiental, la humedad de las partículas de entrada y la humedad deseada pueden modificar el resultado.
| Etapa de secado. | Forma de energía | Porcentaje de carga de secado | kWh/kg típicos |
|---|---|---|---|
| Desagüe (centrifuga) | Falencias del sistema eléctrico y de control: | Bajo a medio. | 0,01 a 0,03 |
| Secado por aire caliente | Sistémas térmicos + eléctricos | De media a alta | 0,06 a 0,14 |
| Cristalización (PET) | Sistémas térmicos | Medio | 0,04 a 0,09. |
| Manejo del aire y ventiladores | Falencias del sistema eléctrico y de control: | Bajo a medio. | 0,02 a 0,05 |
| Regeneración del deshumidificador | Sistémas térmicos | De media a alta | 0,05 a 0,11. |
El patrón es claro. Las etapas térmicas dominan, y dentro de ellas el ciclo de regeneración del desecante de un secador deshumidificador es el más caro, ya que periódicamente hierve el agente de secado para expulsar la humedad absorbida. El secado por aire caliente de los estratos no cristalizantes es el siguiente. Por el contrario, el deshidratación mecánica es barata y debe maximizarse. Los operadores que solo observan el contador de electricidad pierden de vista la factura térmica más grande, por lo que los programas de reducción de energía que se centran únicamente en los motores mientras ignoran los puntos de ajuste de temperatura del secador no aprovechan más que una pequeña parte de las posibilidades. Un programa equilibrado ataca tanto el lado eléctrico como el térmico al mismo tiempo.
El clima es más importante de lo que muchos operadores se dan cuenta. En las regiones costeras húmedas, el punto de rocío del aire entrante es alto, lo que fuerza al desecante a trabajar más duro y a la regeneración a ejecutarse con mayor frecuencia. En los climas secos del interior, el mismo secador se regenera menos a menudo y el consumo específico disminuye. Esto no es una excusa para aceptar un alto consumo; es una razón para dimensionar y controlar el secador según las condiciones reales de la ubicación, en lugar de hacerlo para un escenario peor. Un secador ajustado para una planta tropical, pero instalado en una zona árida, simplemente desperdicia energía de regeneración en cada ciclo. Polyretec configura secciones de secado por ubicación del proyecto, lo cual es una de las razones por las que una línea especificada para un sitio de lavado de film en México difiere de una construida para una planta de PET en Oriente Medio.
Estrategias principales para reducir la energía de secado
Las medidas siguientes se clasifican según su impacto y dificultad de implementación. El impacto se califica como Bajo, Mediano, Alto o Muy Alto; la dificultad sigue la misma escala. Esta clasificación ayuda al gerente de la planta a secuenciar las mejoras de modo que las mayores y más fáciles se realicen primero. Ninguno de estos pasos requiere comprometer la especificación de humedad; se trata de alcanzar esa especificación con menos insumos, y no de ahorrar costos en la calidad.
| Mido | Impacto de la energía | Dificultad | Ahorro típico |
|---|---|---|---|
| Maximizar la deshidratación mecánica | Alto | Bajo. | 10 % a 20 % |
| Recuperación de calor en ciclos cerrados. | Muy alta | Medio | 15% a 30%. |
| Tanque de secado y conductos aislados. | Medio | Bajo. | 5 % a 12 %. |
| Regeneración de desecante basada en la demanda | Alto | Medio | 10 % a 18 % |
| Ventiladores y bombas de velocidad variable. | Medio | Bajo. | 5 % a 10 %. |
| Optimización y control de la retroalimentación de la humedad. | Alto | Medio | 8% a 15% |
La desecación mecánica es el elemento más económico y siempre debe usarse primero. Una máquina de desecación de alta eficiencia puede reducir la humedad superficial a un porcentaje de una sola cifra antes de que empiece el secado térmico, lo que reduce enormemente la carga de evaporación. El segundo elemento, la recuperación de calor en circuito cerrado, es el más potente: el aire caliente y húmedo de la salida del secador pasa a través de un intercambiador de calor que precalienta el aire de proceso entrante, por lo que el calentador no tiene que elevar la temperatura desde la temperatura ambiente en cada ciclo. En los sistemas bien diseñados, esta recuperación recupera una parte media-alta de la entrada térmica y es una de las características que Polyretec integra en sus secciones de secado más recientes. El tercer elemento, la aislación, es el menos glamuroso; una tolva y un conducto no aislados emiten calor a la habitación, y recuperar ese calor con un sencillo empalme es una mejora de bajo costo y medio retorno disponible para casi cualquier planta.
La regeneración del desecante es donde el control inteligente da sus frutos. Los secadores convencionales se regeneran según un temporizador fijo, independientemente de la cantidad de humedad que realmente absorbe el lecho, lo que significa que un lecho parcialmente cargado se calentará completamente en el horario establecido. La regeneración basada en la demanda mide el punto de rocío del aire saliente y activa el ciclo de secado solo cuando el desecante está cerca de la saturación. Esto evita un gran número de ciclos innecesarios por día, reduciendo el consumo de energía para la regeneración en una cantidad media o alta, sin alterar la calidad de la resina seca. Al combinar esto con ventiladores de velocidad variable, se mejora el flujo de aire y se ajusta a la carga real del material, evitando que se opere a máxima velocidad durante períodos de baja producción. Juntos, estos controles convierten el secador de un aparato estanco en un subsistema sensible que consume solo lo que el proceso necesita.
El ajuste correcto del tamaño es la medicina preventiva. Muchas líneas están especificadas con capacidad de secador para la humedad máxima del verano y el caudal máximo, y luego se ejecutan a la mitad de carga durante la mayor parte del año, desperdiciando así energía en cada ciclo. El control de retroalimentación de la humedad cierra el ciclo: un sensor de humedad en línea en la salida del secador ajusta la temperatura y el tiempo de permanencia para que el material salga con el especificado y no más seco. El exceso de secado es puro desperdicio, y también degrada las resinas sensibles al calor. La filosofía de control de Polyretec, heredada de la tecnología de procesos austríaca y adaptada a través de la experiencia en la fabricación china, trata el secado como una etapa de proceso controlado con valores de referencia y retroalimentación en lugar de como una rutina fija, lo que es la base de todos los ahorros anteriores.
Una forma práctica para empezar es una auditoría de energía de una semana del secador existente, registrando kWh por kilogramo junto con la humedad de salida y la humedad ambiental. Ese pequeño conjunto de datos casi siempre revela una oportunidad de bajo costo, como un punto de ajuste superior a los especificaciones o un temporizador de regeneración más corto que las necesidades de la camilla. Actuar en función de esos hallazgos antes de cualquier inversión de capital normalmente recupera del 5% al 12% de la energía de secado a un costo insignificante, y desarrolla el hábito de medición que hace que las mejoras posteriores y más grandes sean sostenibles. Polyretec recomienda esta auditoría como el primer paso de cualquier proyecto de optimización del secado, porque convierte un costo invisible en un número que la planta puede gestionar y mejorar.
Equipos de Polyretec diseñados para cargas de secado inferiores
Cuando la discusión pasa de principios a la compra, la pregunta se convierte en cuál es la máquina que realmente implementa estas ideas en la fábrica. Polyretec ofrece dos familias de productos centrales además de una gama auxiliar enfocada, todos ellos diseñados para minimizar la carga de secado por diseño en lugar de corregirla después de la instalación.
Línea de lavado de botellas de PET de grado alimenticio
La línea de lavado de botellas PET de grado alimenticio cubre de 500 kg/h a 6000 kg/h y está diseñada para diferentes grados de escamas, con la sección de secado tratada como un subsistema integrado en lugar de como un añadido. El triturado, el lavado por fricción, el aclarado por flotación y el deshidratación se secuencian de forma que, en el momento en que las escamas llegan al secador térmico, solo llevan una cantidad mínima de agua superficial, lo cual es la única razón por la que esta línea mantiene la energía específica en la banda media en lugar de en la banda alta. La línea se configura según el proyecto, y el equipo de procesos de Polyretec establece los parámetros de secado en función de la humedad de entrada y del tipo de escamas objetivo.
| Rango del modelo. | Producción | Etapa de secado. | Banda de potencia |
|---|---|---|---|
| PTW 500 a PTW 1500 | 500 a 1500 kg/h | Desagüe + aire caliente | Medio |
| PTW 2000 a PTW 3000 | 2000 a 3000 kg/h | Descubrimiento + cristalización. | De media a alta |
| PTW 4000 a PTW 6000 | 4000 a 6000 kg/h | Tren de secado completo. | Alto |
Línea de pelletedación de nueva generación
La línea de granulación de nueva generación está diseñada para películas de LDPE de paredes delgadas y reciclado de PE o PP de paredes gruesas, con una construcción robusta dirigida a obtener el máximo rendimiento de los residuos postconsumo. Y, lo que es criticamente importante para este artículo, está diseñada para aceptar material procedente de la línea de lavado en el correspondiente rango de humedad, de modo que la extrusora no tenga que compensar la alimentación húmeda con una mayor temperatura de fundición y energía adicional. Al mantener estrictas las especificaciones de secado en la parte superior, la línea de granulación mantiene una temperatura constante del cilindro, lo que protege tanto la eficacia energética como el peso molecular del pellet final.
| Características | Especificación | Ventaja |
|---|---|---|
| Tolerancia de humedad de la alimentación. | Ventana estrecha | Temperatura estable del tambor |
| Construcción | Robusto | Larga vida útil. |
| Ámbito del material. | Película de LDPE, regrind de PE/PP | Foco en el consumo posterior |
| Integración | Con línea de lavado. | Reducir la energía total. |
Secador de desecación y cristalización
Como equipo auxiliar dedicado, Polyretec suministra máquinas de deshidratación y secadores de cristalización que mejoran la eficiencia de reciclado, la calidad y la fluidez del proceso. La máquina de deshidratación es la primera y más barata protección contra la humedad, mientras que el secador de cristalización prepara las partículas de PET para que no se aglomeren durante la etapa de secado térmico. Ambos se ofrecen en configuraciones adaptadas a la línea host, lo que es la manera práctica de aplicar el principio de tamaño adecuado descrito anteriormente.
| Equipo | Función | Papel de la energía. |
|---|---|---|
| Máquina de deshidratación | Expulsar el agua de superficie | Bajo costo, alto valor |
| Secador de cristalización (deshumidificación) | Pre-tratamiento del PET | Permite un secado estable. |
| Secador de aire caliente | Eliminar la humedad adherida. | Controlado por retroalimentación |
Industrias de aplicación atendidas
El equipo de Polyretec admite dos amplias áreas de aplicación que se corresponden directamente con los modelos de negocios del cliente. La primera es la producción de productos plásticos, donde los desperdicios plásticos se convierten en pellets o bloques reutilizables para nuevos productos; en este caso, una alimentación con bajo contenido de humedad fiable determina si el pellet reciclado cumple con los requisitos para películas, tubos o piezas moldeadas. El segundo caso es la utilización de recursos renovables, donde el objetivo es reducir la dependencia de los recursos plásticos primarios cerrando el ciclo del material. En ambos casos, el sistema de secado es el guardián de la calidad, y un secador optimizado desde el punto de vista energético protege los márgenes comerciales sin debilitar ese guardián.
A través de estas aplicaciones, los materiales difieren y también lo hace la receta de secado. Las hojuelas de botellas de PET necesitan cristalizarse antes del secado termal para evitar que se agrupen, y son sensibles al sobre-secado que acelera la formación de acetaldehído. Las películas de PP y PE y el reciclado son no higroscópicas, pero llegan empapadas debido al lavado, por lo que el mayor beneficio radica prácticamente en el deshidratación mecánica, más un breve paso de aire caliente. Por lo tanto, una instalación que opera con flujos mixtos de postconsumo beneficia sobre todo de una instalación de secado flexible con puntos de ajuste por material, que es exactamente el enfoque que Polyretec utiliza al evaluar un proyecto.
La elección del sistema adecuado para cada material
La elección de una configuración de secado debe comenzar desde el material y el caudal requerido, no desde un catálogo. La tabla siguiente conecta escenarios comunes de reciclaje con la configuración de Polyretec que minimiza el consumo de energía al mismo tiempo que garantiza la calidad. Es un punto de partida; el tamaño final depende de la humedad de entrada, el clima local y la calidad de los pelditos deseada, factores que Polyretec evalúa durante el diseño del proyecto.
| Material / Rendimiento | Necesidad de humedad. | Configuración de Polyretec recomendada |
|---|---|---|
| Botellas de PET, de 500 a 1500 kg/h | Bajo a medio. | Línea de lavado de PET de calidad alimentaria, PTW de 500 a 1500 |
| Botes de PET, de 2000 a 6000 kg/h | De media a alta | Línea de lavado de PET de calidad alimentaria, PTW de 2000 a 6000 más cristallizador |
| Película LDPE, de posconsumo. | Alta cantidad de agua superficial. | 000 kg/h más lecho fluidizado más dos silos de aire caliente paralelos |
| PP/PE, gruesa. | Agua superficial media. | Línea de peletización de nueva generación con secado integrado |
| Corriente mixta, flexible. | Variable | Tren de secado completo con control de retroalimentación. |
Determinación del tamaño del secador para evitar los desperdicios ocultos
La mayor pérdida de energía por secado se diseña en la etapa de especificaciones y no se produce por un funcionamiento deficiente después. Una línea dimensionada para la peor semana del año, el mes más húmedo y el mayor caudal planeado funcionará con un tamaño excesivo durante las otras cincuenta semanas, y un secador excesivo regenera y calienta contra una capacidad que rara vez utiliza. La alternativa disciplinada es dimensionar para el caso típico y aceptar que las condiciones extremas se superan con un aumento temporal del punto objetivo documentado en lugar de una máquina permanentemente sobredimensionada. Esta decisión única reduce el consumo específico de energía de partida y facilita el logro de ahorros en todas las etapas posteriores.
El tamaño específico del material también es importante. Una planta que procesa principalmente film de LDPE con ocasionales con PET no debería equipar un tren de cristalización y deshumidificación completamente dimensionado para el PET en continuo, ya que esta capacidad permanece inactiva y consume energía de reserva la mayoría del tiempo. Polyretec ajusta el tren de secado en torno al material dominante y añade el cristalizador o el deshumidificador como un módulo ajustado a su función real, lo que mantiene tanto los costes de capital como de funcionamiento dentro de la banda media. El objetivo es una línea que esté correctamente dimensionada para lo que ejecuta en la práctica, con la flexibilidad para manejar el resto, y no una máquina de especificaciones máximas que gasta energía en un miércoles promedio.
Servicios y soporte
La optimización de energía no termina con la entrega. Polyretec trata el rendimiento de secado como un parámetro de puesta en marcha, verificado antes de que la línea abandone la fábrica y que luego se mantiene. Cada proyecto incluye pruebas previas a la entrega, instalación in situ y puesta en marcha por ingenieros, formación de operadores y supervisión remota que permite al equipo de soporte verificar los datos del proceso y detectar el comportamiento anormal del secador antes de que se produzca un desperdicio. La política del grupo Wanplas de 500 USD en piezas gratuitas cada año se aplica, junto con el reemplazo gratuito de piezas dañadas dentro de la garantía y una política de fábrica abierta que permite que los clientes visiten las instalaciones para ver el equipo en funcionamiento. Para las plantas que planean una mejora en el secado, los ingenieros de Polyretec pueden revisar la línea existente, identificar las mayores pérdidas de energía y proponer una modificación escalonada que produce beneficios sin interrumpir la producción.
Prácticas operativas que mantienen el ahorro
El diseño del equipo captura los ahorros de una vez; una operación disciplinada los mantiene. La razón más común por la que una mejora en el secado pierde su ventaja dentro de un año es el deslizamiento: los puntos de referencia se ajustan después de un solo lote fuera de especificaciones, los temporizadores se acortan "para estar seguros", y el aislamiento que se reparó durante la puesta en servicio se deja abierto después del mantenimiento. El reporte de puesta en servicio de Polyretec incluye la receta de secado validada para cada material, y la formación del operario se basa en proteger esa receta en lugar de improvisar cerca de ella. Una planta que registra la humedad de salida del secador todos los días y la revisa semanalmente detectará el deslizamiento temprano, antes de que se amplifique en una factura de energía más alta y en un incidente de calidad al mismo tiempo.
El mantenimiento es el otro pilar. La cama desecante pierde capacidad a medida que se acumulan polvo y partículas finas, lo que obliga a realizar la regeneración con más frecuencia y aumenta el consumo específico de energía; un cambio o limpieza programada de la cama recupera el ahorro medio-alto que proporcionaba la regeneración basada en la demanda. Las fugas de los conductos permiten que el aire acondicionado escape y que el aire ambiente húmedo entre, aumentando en silencio la carga térmica y eléctrica. El desgaste de los rodamientos de la máquina de deshidratación reduce la eficiencia de separación, impulsando más agua al secador térmico. Ninguno de estos fallos es dramático, por lo que es exactamente por eso que pasan inadvertidos; un sencillo listado mensual que comprenda el estado de la cama desecante, la integridad de los conductos y el rendimiento de la deshidratación protege todo el programa energético a un bajo costo de mantenimiento.
La medición cierra el ciclo. Un sistema de secado sin un contador es una suposición, y una suposición se inclina hacia un consumo excesivo. El registro de monitoreo remoto de Polyretec registra los datos del proceso, de modo que el equipo de soporte puede ver si una línea funciona dentro de su rango energético encomendado o está degradándose lentamente, y puede ofrecer asesoramiento antes de que el cliente lo detecte. Para las plantas que están construyendo un sistema de gestión de la energía, el tren de secado debe reportar kWh por kilogramo de producción seca como un KPI estándar, tendido frente a la humedad ambiental y la humedad de entrada para distinguir la oscilación estacional normal de un fallo real. Cuando el número es visible y pertenece a la empresa, los ahorros dejan de ser un proyecto una vez y se convierten en una disciplina operativa permanente.
Preguntas frecuentes
¿Por qué el PET requiere cristalización antes del secado?
Las escamas de PET amorfo se adhieren y aglomeran cuando se calientan, lo que bloquea el flujo de aire en el secador y arruina la lote. El cristalización elevó primero la escama a una temperatura en la que su estructura se estabiliza, por lo que el secado térmico puede continuar con material libremente fluido y una transferencia de calor consistente. Si se omite este paso, se necesitan temperaturas más altas y periodos de permanencia más largos, lo que aumenta el consumo de energía y aumenta el riesgo de pérdida de calidad.
¿Cuál es el consumo energético típico de un sistema de secado de plásticos?
La energía específica suele estar en el intervalo de 0,10 a 0,30 kWh/kg de material seco en una línea de reciclaje PET, dependiendo de la humedad de entrada, el clima y el tipo de secador. El deshidratación mecánica mantiene el valor inferior de ese intervalo alcanzable, mientras que un secador de aire caliente antiguo sin recuperación de calor se encuentra en el extremo superior. Medir tu propia línea es la única manera de establecer un objetivo realista.
¿Un secador deshumidificador ahorra energía en comparación con un secador de aire caliente?
En el caso de resinas higroscópicas, el secador deshumidificador es más eficiente porque seca con aire muy seco a una temperatura inferior, en lugar de bombardear aire ambiente caliente, lo cual también protege los materiales sensibles al calor. En el caso de los trozos húmedos no higroscópicos, la ventaja mayor es el deshidratado mecánico, seguido de un breve pasaje de aire caliente. La elección correcta depende de la resina, no de una regla general.
¿Cuánto puede reducir la recuperación de calor la energía de secado?
Un intercambiador de calor cerrado bien diseñado que precalienta el aire entrante con calor de escape reduce normalmente la energía de secado térmico entre el 15% y el 30%. El número exacto depende de la elevación de temperatura y del equilibrio del flujo de aire, pero este es, sin duda, el mayor ahorro térmico disponible en una línea existente y es una característica estándar en las secciones de secado más recientes de Polyretec.
¿Qué línea de Polyretec se adapta a un pequeño taller de reciclaje?
Un taller que procesa entre 500 y 1500 kg/h de botellas PET, se ajusta a la Línea de Lavado de PET de Alta Calidad PTW 500 a 1500, con una etapa de deshidratación y secado con aire caliente, lo que mantiene los costos de capital y de operación en un rango medio. Para tiendas centradas en la fabricación de películas, una máquina de deshidratación combinada con la Línea de Modernización de Pellets es el punto de partida más compacto.
¿Se puede compensar la energía de secado con el calor residual de la extrusión?
Sí, en muchos diseños, las zonas de refrigeración de la extrusora y del cilindro rechazan el calor, lo que puede precalentar el aire de entrada del secador o la línea de lavado, reduciendo la energía neta del sitio, incluso si el medidor del propio secador no cambia. Se trata de una cuestión de integración a nivel del sitio que Polyretec evalúa durante la ingeniería del proyecto, más que de una afirmación fija.
¿Cómo evito el sobresecado y el desperdicio de energía?
Instale un sensor de humedad en la salida del secador y cierre el circuito de control para que la temperatura y el tiempo de permanencia sigan la necesidad real en lugar de un temporizador fijo. El secado excesivo supone un desperdicio del 5% al 15% de la energía del secador en la mayoría de las tiras y también puede degradar las resinas sensibles, por lo que el control de retroalimentación se recupera rápidamente y protege la calidad al mismo tiempo.
¿Qué soporte proporciona Polyretec para las mejoras de secado?
Polyretec ofrece pruebas previas al envío, puesta en servicio en el sitio, capacitación del operador y supervisión remota del rendimiento del secador, además de la política del grupo Wanplas de entregar 500 USD en piezas gratuitas cada año y sustituir obras garantizadas. Los ingenieros también pueden examinar una línea existente y proponer un retrofit por etapas dirigido principalmente a las mayores fugas de energía.
Consiga una configuración de secado diseñada para su planta
Si su línea de reciclaje está gastando más en secado de lo que permite su margen, el siguiente paso es una configuración específica adaptada a su material, caudal y clima local. Polyretec, una fábrica de Wanplas, le invita a compartir el tipo de material, la producción objetivo y la humedad de la entrada, para que nuestro equipo de procesos pueda proponer una instalación de lavado y secado con el equilibrio adecuado de deshidratación mecánica, cristalización y secado térmico controlado mediante retroalimentación. Puede visitar la fábrica para ver una línea en funcionamiento, revisar la sección de secado en persona y organizar una prueba con su propio material de entrada antes de comprometerse. Un sistema de secado dimensionado y controlado según especificación es la diferencia entre el gasto en energía y el uso de la energía como variable gestionada.